本文快速回答:
| 客户常问的问题 | 唯思特的答案 |
|---|---|
| O型圈整列最大的难点是什么? | 叠料、方向识别、多规格换产,三者常同时出现 |
| 整列机能不能处理软胶件?会不会压坏? | 能。仿形治具凹槽与零件严格贴合,靠动态筛动轻抛滚动,不靠硬挤压 |
| 最小能排多小的O型圈? | 可稳定处理0.1mm以上微型零件 |
| 方向准确率能做到多少? | 排列准确率≥99.5% |
| 效率能提升多少? | 相比人工摆盘效率提升5-10倍,具体视零件而定 |
| 多规格换产要多久? | 换治具板加调预存参数,5分钟完成;参数可存100组以上 |
| O型圈整列机怎么选? | 看3条:理料对不对路、速度是不是来料口径、换产够不够柔性 |
| 能不能先试试再决定? | 支持免费打样,寄200-500件真实来料实测 |
这是液冷连接器O型圈整列方案的快速索引。后面每一部分,都围绕这几个问题展开。
第一次去一家做液冷连接器的厂,他们没让先看装配线,而是把人带到最后一道摆盘工位。快接头上要套的密封圈,料盘里要么叠成一摞,要么被压成椭圆、翻着面。操作工坐在那一个个捡,节拍怎么都追不上。
做水冷的同行说得直白:这环节要不要上自动整列,不是钱的问题,是怕选错方案、怕良率不及预期,把改造拖成坑。
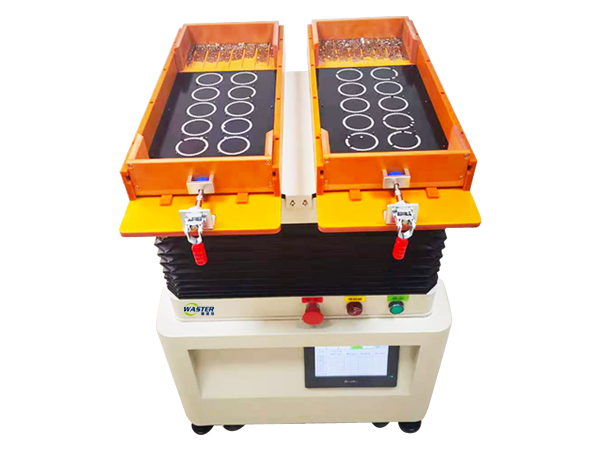
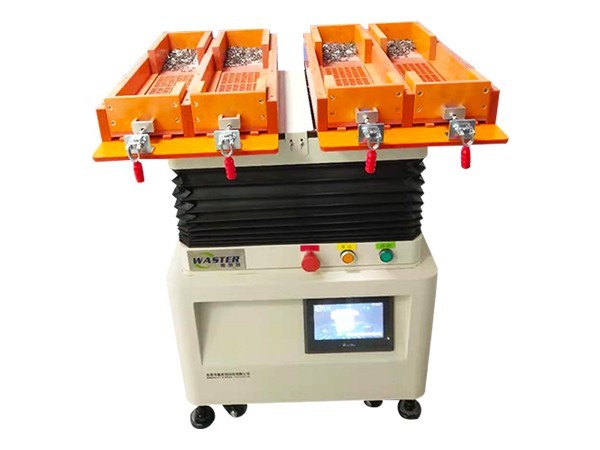
要把散料理成方向一致的队列,靠的正是自动整列机与摆盘机。

自动摆盘失效,不是零件贵重,而是机理层面的麻烦总缠在一起。
叠料是一难。 O型圈这类软胶件,内径小、壁又薄,容易互相嵌套、抱成一团,越震越紧——它有包络,可包得住的空间又太小。
方向是第二难。 快接头和液冷连接器的卡扣、端子,方向分不清,套上去就是反的,后道对插直接报废。它靠外部结构不对称,有些件只有一面能过,肉眼难分辨。
规格是第三难。 散热模组弹片、卡扣,一批里就好几个规格,大小、厚度、扭向各不同,人工换一次料节拍全重来。更麻烦的是这类件越做越小,行业里大量零件已奔着0.2mm去。所以这类微件,更考验零件整列机的治具设计。
| 对比维度 | 人工摆盘 | 振动盘 | 唯思特整列机 |
|---|---|---|---|
| 适用零件 | 所有零件,但效率随数量骤降 | 形状规则、表面耐磨的零件 | 软胶、异形、微小件 |
| 核心问题 | 数量一上来就撑不住。O型圈要一个个捻正,方向分错照样白干 | O型圈在轨道上易卡、易被壁黏住,速度一快就叠料 | 仿形治具锁方向 + 动态筛动防叠料 |
| 方向准确率 | 随疲劳下降,波动大 | 对软胶件翻面不可控 | ≥99.9% |
| 效率 | 约4000件/小时是上限 | 速度一快就卡 | 视零件而定,可达人工5-10倍 |
| 多规格换产 | 换料重来,节拍全断 | 需换轨道、重调参数 | 100组参数预存,5分钟切换 |
结论: 对软胶、异形、微小件,整列机是唯一能同时解决叠料、方向和换产三大问题的方案。
整列机的思路,是把理料从“翻—筛”换成“仿形—筛动—纠正”三件事。
针对叠料——动态筛动替代强振动。 整列机用动态筛动替代强振动,让软胶件在筛面上轻抛、滚动,而不是互相挤压。嵌套的O型圈会被逐渐抖散;配合仿形治具,用和零件轮廓一致的凹槽,把每个圈稳稳接住,不留虚位可吸。
针对方向——治具仿形锁死方向自由度。 槽的形状和零件严格一致,方向不对就落不下去,只留一种正确朝向。治具板型腔按零件正确姿态逆向加工,型腔公差控制在±0.01mm,保障微米级配合精度。
针对多规格——参数存到100组。 换型号只调参数、不换结构,5分钟完成切换。
这套“仿形+动态筛动”,是给水冷客户立项时的评审清单。要真正做出来,靠的是治具结构件公差的一点点抠——这决定方向自由度是不是真被锁死。
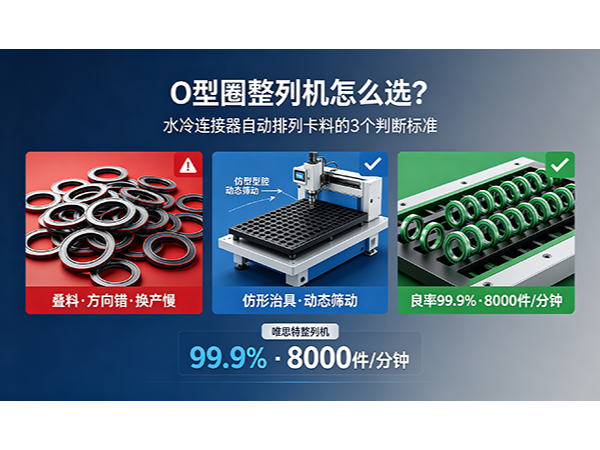
很多客户问我们:“O型圈整列机厂家怎么选?哪家的方案更靠谱? ”
如果只看外观和报价,很容易选错。唯思特给客户做方案时,用3条标准来判断:
第一,理料对不对路。 水冷件又软又有方向性,自动摆盘机靠的是治具仿形把方向自由度锁死,而不是靠振动盘硬筛。理不顺的整列机,摆出来的盘方向还是乱的。
第二,速度是不是来料口径。 整列速度得看按你真实来料跑出来的数,而不是实验室挑好料测的。件越大、越软,速度本该往下走。
第三,换产够不够柔性。 参数能不能存100组、换型号是不是5分钟级,直接决定多规格小批量值不值得上。
不管是自动整列机、零件整列机,还是自动摆盘机、自动排列机,判断标准都通用:方向识别锁死、治具仿形贴合、换产快速可调——这三条对上,整列与摆盘才算真正落到了这条产线上。
这3条,也是我们给客户立项时的评审清单。如果你的供应商不敢用这3条来承诺,那方案就要打个问号。
Q:水冷密封圈这么软,整列机会不会把圈压坏?
A:不会。仿形治具的凹槽和件严格贴合,靠动态筛动轻抛滚动,不靠硬挤。关键在打样时,把参数调到刚好。
Q:最小的能做到多小?
A:可稳定处理0.1mm以上微型零件;更小尺寸需试样验证,受重量、几何特征、表面状态影响。
Q:长径比很高的弹片能摆吗?
A:长径比超30的件,得先做评估,主要看治具怎么约束方向。这类件需要先寄样实测。
Q:方向准确率能做到多少?
A:按真实来料连续8小时复测,排列准确率可做到≥99.9%。
Q:换产要多长时间?
A:换治具板加调预存参数,5分钟完成;参数可存100组以上,多规格不用反复调试。
广东一家做液冷连接器的厂,改的是快接头的O型圈摆盘工位。
改造前: 人工摆盘,一条线两班要4个人,良率约96%,每小时只摆出约3800件,还常因反面件在下一道被憋停。
改造后: 加一台整列机做自动摆盘,按单规格大批量配成标准方案,一个人盯两班,良率稳定到99.9%以上,整列速度约为人工的5倍以上。
生产线没变,就多了一台整列机,最后一道不卡料了,整条线产能往上走了一截。
你的来料能不能也跑出这个效果?寄200-500件真实来料来免费打样,跑完看良率、速度、方向再决定上不上。

我们给客户做方案,从不劝人无脑上整列机,而是先看订单结构:
单规格大批量:用标准整列机或专机
多规格小批量:走柔性整列机
预算有限:把治具算进方案一起报价
这样配出来的自动摆盘机,才不会养着一台吃不饱的机器。
判断要不要上,最省事是先寄样件来免费打样。200-500件,按你的真实来料在自动整列机上跑一趟,看良率、看速度、看方向分不分得清,再按订单结构定配置。
东莞市唯思特科技有限公司
电话:18802619744(姚先生)
国内邮箱:yzweste@163.com
国外邮箱:wasteryangwei@outlook.com
地址:广东省东莞市长安镇新安社区新岗路23号2栋3楼301

水冷/算力行业的液冷连接器、O型圈、快接头、散热模组弹片等微小件越做越... 【详情+】
唯思特整列机:塑料卡扣自动化精密排列与供料解决方案在汽车制造与饰品生产... 【详情+】