| 客户常问的问题 | 答案 |
|---|---|
| 液冷零件自动摆盘有哪两条路线? | 规则件、软胶件走整列机(治具板物理整列),异形复杂件走蜘蛛手加视觉摆盘 |
| O型圈这类软胶件选哪条路线? | 选整列机:仿形治具加动态筛动,低应力不挤伤密封圈 |
| 冷板、分液管接头这类异形件呢? | 走蜘蛛手加视觉摆盘,摆好的治具板同样接视觉补料与自动进出板 |
| 能处理的零件范围多大? | 整列机稳定处理0.1mm以上至50mm级零件;更小尺寸需寄样验证 |
| 多规格换产要多久? | 换治具板加调预存参数,约5分钟,参数可存100组以上 |
| 两条路线要一起上吗? | 按零件形态与订单结构定摆盘路线,先打样再定配置 |
| 能不能先验证再买? | 免费打样:寄200-500件真实来料,2-3天出方案,不解决问题不收钱 |
这是给液冷零件摆盘方案的两条路线索引。后面每一部分,都围绕这几个问题展开。
来询液冷零件摆盘的工厂,手里常捏着两份方案:一份是摇摆式整列机,一份是柔性振动盘加蜘蛛手的摆盘机方案。都说能自动摆盘,价格差着几倍,听谁的都有道理。真正的风险不是设备钱,是路线选错之后——密封面磕碰、O型圈翻圈、异形件抓不起来,摆盘环节卡住整条产线,良率跟着波动。这篇把 自动整列机和蜘蛛手摆盘两条路线的分工讲清楚,帮你按零件选方案,而不是按推销选。
判断顺序只有三步:先看零件形态,再看订单结构,最后才看报价。圆形、片状、针状这类有几何特征的规则件,加上O型圈这类软胶件,优先整列机路线;分液管接头、异形壳体这类姿态复杂、改款快的件,走蜘蛛手加视觉摆盘。整列机、摆盘机、排列机、自动排列机,叫法不同,先分摆盘路线再挑机型。两条路线唯思特都在做,输出也一致——都是摆满零件的治具板,都能接视觉补料、自动进出板、机械手取板。这两条路线怎么分工,也是唯思特给液冷客户立项时的评审顺序。

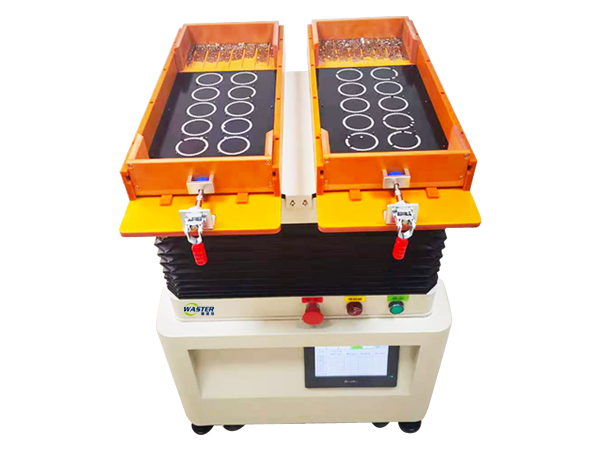
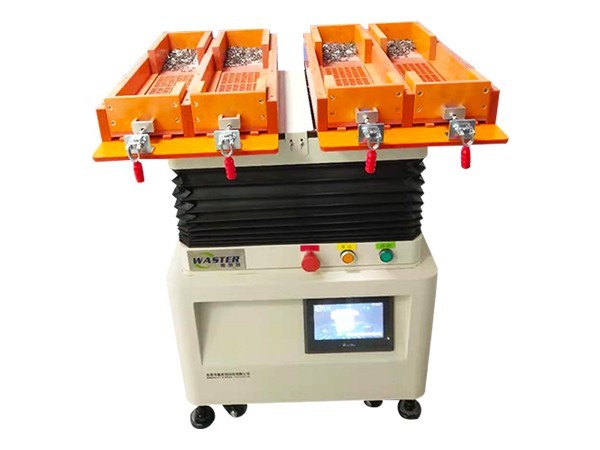
液冷行业常说的摇摆式整列机、零件摇摆机,指的都是这条路线。整列机的原理是动态筛动:台面同时做前后倾斜、左右摇摆和垂直微振,零件靠重力与惯性自己寻找型腔,姿态不对的被筛出去。方向统一靠仿形治具锁死——型腔按零件正确姿态的三维轮廓加工,型腔公差±0.01mm,治具板自主精密加工,板精度0.001mm。对液冷件更要紧的是低应力:没有刚性夹持,O型圈不拉伸、不翻圈,接头壳体的密封面靠型腔避空保护。整列机机型按零件形态分:WH水平对向式覆盖大部分平铺排列,WV纵向式管PIN针、探针这类站立件。多规格换产只换治具板加调参数,约5分钟,参数可存100组以上。软胶件和规则件的摆盘、整列,这台零件整列机是主力。
异形件开仿形治具,开模贵、改款慢,这时换蜘蛛手摆盘机路线:柔性振动盘把散料摊开,相机拍照识别每个零件的姿态,蜘蛛手逐个拾取,按姿态排列进治具板或Tray盘。它不靠型腔判方向,靠视觉程序,改款只调程序、不动机械结构,适合分液管接头、异形壳体这类件。边界也要说清:摆盘节拍受拍照与拾取节奏限制;细小软胶件静电粘连、容易拉变形,优先走整列机路线,具体能不能做,寄样实测说了算。摆好的治具板照样接视觉补料、自动进出板——两条路线的后道是通的。


坑一,拿一种设备套所有零件。让蜘蛛手去抓细小O型圈,拾取率上不去;给异形壳体硬开仿形治具,开模钱都花在改款上——都是路线错配,不是整列机或摆盘机不行。坑二,只比设备不比后道。整列机摆好的治具板还要进钎焊炉、上CCD检测、做气密测试,尺寸和接口不对接,自动摆盘机的效率就断在流转半路。坑三,把参数当结果。说白了,整列机速度要按你的真实来料连续8小时复测,实验室挑好料跑出来的数不算数;方向统一率也一样,看复测口径,不听口头承诺。
| 对比维度 | 整列机路线(治具板物理整列) | 蜘蛛手摆盘机路线 |
|---|---|---|
| 适合零件 | O型圈等软胶件、圆形/片状/针状规则件、有方向特征的五金件 | 分液管接头、异形壳体等姿态复杂件、改款快的件 |
| 定位原理 | 动态筛动加仿形治具锁方向 | 柔性振动盘摊料,相机识别,蜘蛛手拾放 |
| 零件保护 | 低应力无刚性夹持,型腔避空密封面 | 吸嘴或夹爪拾取,姿态由视觉兜底 |
| 换产 | 换摆盘治具板加调参数,约5分钟 | 调视觉程序与抓取逻辑,不动结构 |
| 后道对接 | 治具板输出,接视觉补料、自动进出板、机械手取板 | 同样是治具板输出,后道模块通用 |
| 结论 | 规则件、软胶件优先整列机,异形件走蜘蛛手——按零件分工,别让一条路线包打天下 |
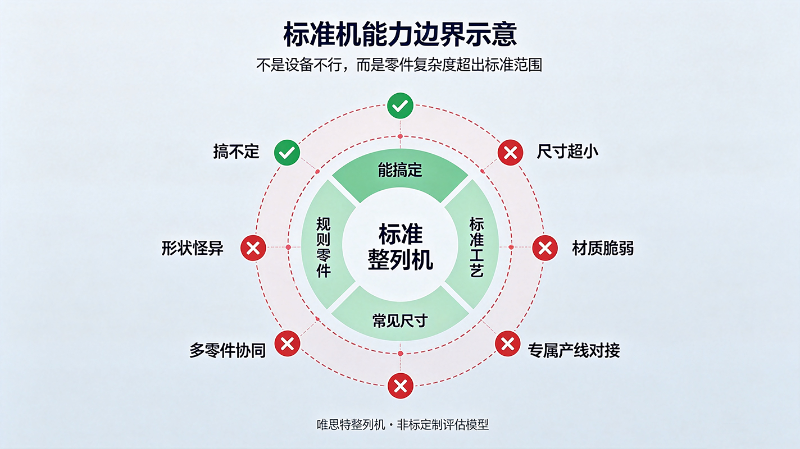
液冷客户的打样件常是一整包混着来:O型圈、卡套螺母、弹簧先上整列机打样,方向统一率按真实来料连续8小时复测做到99.5%以上;分液管接头这类异形件转蜘蛛手加视觉打样。散热零件的整列摆盘也有现成路径——VC均温板的铜柱与粉环,就在整列机路线上完成了整列与组装上料(见官网《VC均温板铜柱与粉环自动整列解决方案》)。路线选对,整列和摆盘两条路互不冲突,还共用一套后道。
单规格大批量的规则件,上标准整列机或专机更划算;多规格小批量,选治具板快换加参数调用的柔性整列配置;异形件为主,配蜘蛛手摆盘机;产线要无人化,再加自动上料、自动进出板和视觉补料,整列到摆盘全自动流转。边界说在前面:静电粘连明显的软胶件、异形件拾放稳定性,都要寄样评估,能做才报价——这也是唯思特"不解决问题不收钱"的来由。
把O型圈、接头壳体、异形件各挑一部分,凑200-500件真实来料寄来免费打样,自动整列机和蜘蛛手两条路线都跑一遍,看摆盘良率、看整列速度、看方向统一率,再定摆盘配置。东莞整列机源头厂打样不收费,方案2-3天出。
Q:蜘蛛手摆盘和整列机,哪个效率高?
A:看零件。规则件大批量,整列机一次筛动作用数百枚零件,效率优势明显;异形件走蜘蛛手,节拍受识别与拾取限制。同一零件两条路线都能跑时,打样数据说了算。
Q:蜘蛛手摆好的板,能用整列机的后道吗?
A:能。两条路线的自动摆盘输出都是摆满零件的治具板,视觉补料、自动进出板、机械手取板是通用的摆盘后道模块,混线不冲突。
Q:O型圈走整列机会不会被振坏?
A:不会硬压。仿形治具凹槽与零件贴合,动态筛动低应力滚动,不靠挤压;具体参数按真实来料打样确认,更小尺寸需寄样验证。

东莞市唯思特科技有限公司
电话:18802619744(姚先生)
国内邮箱:yzweste@163.com
国外邮箱:wasteryangwei@outlook.com
地址:广东省东莞市长安镇新安社区新岗路23号2栋3楼301
作者:唯思特核心团队(核心团队深耕精密零件自动化20余年,专注整列机、零件整列机、自动摆盘机)|2026年更新
液冷零件摆盘两大路线怎么选:整列机与蜘蛛手视觉摆盘对比本文快速回答客户... 【详情+】

非标定制整列机怎么选?标准整列机搞不定的异形、微小、易损零件,唯思特从... 【详情+】